

Ihr Projektpartner
für Laseranwendungen der
Mikro.Material.Bearbeitung
ANWENDUNGS
BERATUNG
Der Laserprozess
für Ihr Produkt!
PROZESS
OPTIMIERUNG
Machen Sie mehr
aus Ihrem Laserprozess!
AUFTRAGS
FERTIGUNG
Mehrwert
für Ihr Produkt!
Über Mann LaserApps
Mann LaserApps ist ein Ingenieurbüro und Dienstleister für Laseranwendungen der Mikro.Material.Bearbeitung, d.h. der präzisen Bearbeitung von dünnen Materialien und Produktoberflächen durch
Als unabhängiger Berater, Anwendungsentwickler und Auftragsfertiger mit 30 Jahren Berufserfahrung in Laseranwendungen und einem Netzwerk aus Laserspezialisten habe ich Zugang zu nahezu allen Laserquellen für die Mikro.Material.Bearbeitung, insbesondere für UV- und Ultrakurzpuls-Anwendungen.
Ich bin Ihr optimaler Projektpartner, wenn Sie wissen möchten,
Über den Gründer
Diplom-Physiker
Meine Faszination für Laser
für Laser begann schon im Physik-Studium während der Vorbereitung eines Vortrags über den ersten Laser (Rubin-Laser). Ich spezialisierte mich auf Laserphysik und begann 1996 meine berufliche Laufbahn in der Lasermaterialbearbeitung und Lasermesstechnik.
Meine Motivation für LaserApps
Nach sehr spannenden 25 Berufsjahren nehme ich mir nun die Freiheit, mich meinem Lieblingsthema zu widmen: Der Entwicklung und Optimierung von Laserprozessen für die Mikromaterialbearbeitung und deren Nutzung in meiner Auftragsfertigung.
Anwendungsberatung
Sie möchten ein Produkt mit Laser bearbeiten und fragen sich, ob es dafür einen Laserprozess gibt? Willkommen bei Mann LaserApps!
Exkurs: Voraussetzungen für einen Laserprozess

Meine Aufgabe ist es,
Alles was Sie tun müssen, ist, das Material und Applikationsziel zu spezifizieren und Mustermaterial bereitzustellen.
Selbstverständlich wird Ihr Projekt mit äußerster Diskretion behandelt und auf Wunsch mit allen Projektpartnern Geheimhaltung vereinbart.
Prozessoptimierung
Etwa 60-70 % aller Laseranwendungen der Mikromaterialbearbeitung nutzen nicht das volle Potenzial des Lasersystems und verschenken damit Zeit und Geld!
Sie möchten wissen, ob Ihr Laserprozess effizienter und effektiver gestaltet werden kann? Willkommen bei Mann LaserApps!
Dank meiner 30-jährigen Erfahrung mit Laserprozessen in der Materialbearbeitung und Charakterisierung von Laserquellen bin ich in der Lage
Selbstverständlich behandle ich Ihren Laserprozess mit äußerster Diskretion und vereinbare auf Wunsch mit Ihnen Geheimhaltung.
Auftragsfertigung
Sie möchten Ihr Produkt mit Laser bearbeiten lassen und suchen einen zuverlässigen Fertigungspartner? Willkommen bei Mann LaserApps!
Folgende Laserapplikationen biete ich direkt an:
Über mein Netzwerk biete ich an:
Schicken Sie mir einfach eine Anfrage mit Ihrem Anliegen und ich nehme umgehend Kontakt mit Ihnen auf.
Voraussetzungen für einen Laserprozess
Das Prinzip des Laserprozesses: Die Lichtenergie des Laserstrahls erhitzt das Material und bewirkt eine Reaktion, d.h.
Da der Laserstrahl sehr stark fokussiert wird, konzentriert sich die Erhitzung im Material auf eine winzige Fläche, je nach Lasertyp mit Durchmesser von 10 µm bis 200 µm. Zum Vergleich: Ein menschliches Haar misst etwa 70 µm im Durchmesser. Das ist der Grund, warum Laser Metall schmelzen können.
Das Absorptionsspektrum
Jedes Material absorbiert Licht in bestimmten Wellenlängenbereichen, dem Absorptionsspektrum. In den folgenden Diagrammen sind das Lichtspektrum und die Absorptionsspektren verschiedener Metalle dargestellt.

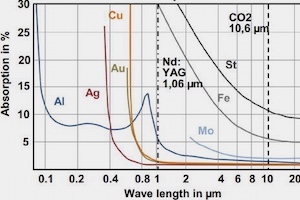
Beispiel Aluminium (Al, blaue Linie): Steiler Anstieg der Absorption erst unterhalb von 100 nm, Zwischenpeak bei ca. 800-900 nm. Dennoch wird Aluminium hauptsächlich mit Faserlaser (1070 nm, Absorption ca. 5 %) bearbeitet, da Faserlaser verhältnismäßig günstig sind und die erforderlichen, hohen Leistungsdichten erreichen. Aktuell ist (noch) keine industriell nutzbare Laserquelle mit Wellenlänge < 100 nm für die Materialbearbeitung verfügbar.
Beispiel Kupfer (Cu, orangene Linie): Steiler Anstieg der Absorption für Wellenlängen unterhalb von 600 nm: 45% bei 500 nm (grün), 70% bei 400 nm (blau). Das erklärt auch die rote Farbe des Kupfers, da blaue und grüne Farbanteile nicht reflektiert werden.
Diese starke Absorption ist der Grund, warum Kupfer mit grünen und UV-Laser bearbeitet wird, während z.B. Faserlaser (1070 nm) oder CO2-Laser (10600 nm) wegen der starken Reflexion an der Kupferoberfläche ungeeignet sind.
Die Pulsspitzenleistung
Gepulste Laser emittieren einzelne Pulse mit einer einstellbaren Wiederholfrequenz. Jeder Laserpuls besitzt eine bestimmte Wirkdauer (Pulslänge t) und Lichtenergie (Pulsenergie E). Der Quotient aus Pulsenergie und Pulslänge E/t beschreibt die Leistung des Einzelpulses, die Pulsspitzenleistung Pp.
Je länger ein Puls, desto mehr Energie kann er transportieren und desto länger wirkt er auf das Material. Umgekehrt gilt: Je kürzer ein Puls, desto geringer sind Energie und Wirkdauer.
ABER: Ultrakurzpulslaser erreichen Pulslängen von 10-12 s bis 10-15 s (Pikosekunden, ps, bis Femtosekunden, fs) und können 10-6 J (Mikrojoule, µJ) transportieren. Beispiel: t=100 fs, E=10 µJ, Pp=E/t=10×10-6 J/100×10-15 s=1×10⁸ W bzw. 100 MW (Megawatt). Im Vergleich dazu erreicht ein Schweißlaser mit E=1 J und t=1×10⁻³ s (Millisekunde, ms) „nur“ ein Pulsspitzenleistung von 1 J/1×10-3 s = 1000 W bzw. 1 kW (Kilowatt). Obwohl der Femtosekundenpuls eine viel geringere Lichtenergie transportiert, hat er eine wesentlich stärkere Wirkung, weshalb Ultrakurzpulslaser für Schneid-, Bohr- und Ablationsanwendungen optimal sind.
Kontakt
Mann LaserApps
Ingenieurbüro für Laseranwendungen
Inhaber Dipl.-Phys. Rainer Mann
Sebastian-Kneipp-Strasse 62
72762 Reutlingen
E-Mail: mail@mann-laser.de
Tel.: +49 177 20 62 106
Schicken Sie mir Ihre Anfrage und ich nehme umgehend Kontakt mit Ihnen auf.